ru

 English
 русский
 Français
 Español
 عربى
Руководство по изготовлению шинопроводов: этапы процесса, материалы и контроль качества
Контент
- 1 Что на самом деле включает в себя изготовление шин
- 2 Основные этапы изготовления ядра по порядку
- 3 Медь или алюминий? Последствия изготовления
- 4 Изоляция: где трубчатые шины заслуживают своей защиты
- 5 Контроль качества, позволяющий прогнозировать производительность на местах
- 6 Распространенные дефекты и как магазины выявляют их на ранней стадии
- 7 Что покупатели должны проверить перед заказом
- 8 Часто задаваемые вопросы
В 15:00. В самый жаркий полдень года распределительный щит на 4000 А на прибрежной электростанции отключился в третий раз за неделю. Конструкция была надежной, и выключатель прошел хорошие испытания. Настоящий виновник: болтовое соединение на основной планке, которое было пробито, осталось с выступающими заусенцами и все равно затянуто. Заусенец задел большую часть площади контакта, сопротивление ползло вверх, и каждый ежедневный цикл нагрева приближал соединение к разрушению.
Эта история повторяется во всей отрасли, потому что изготовление шинопроводов — резка, штамповка, изгиб, покрытие, изоляция и тестирование — это то, где надежная электрическая конструкция либо выживает, либо незаметно разваливается. Прежде всего следует сделать вывод: выбор материала и качество соединений определяют срок службы шинной системы гораздо больше, чем все, что указано на ее паспортной табличке. В приведенном ниже пошаговом руководстве рассматриваются этапы изготовления сердечника, решение о выборе медной или алюминиевой шины, способы изоляции трубчатых шин, испытания, которые фактически прогнозируют эксплуатационные характеристики в полевых условиях, а также то, что покупатели должны проверить перед подписанием заказа на поставку.
Что на самом деле включает в себя изготовление шин
При изготовлении необработанный проводниковый материал — обычно стержень из электролитической меди или экструдированная трубка из алюминиевого сплава — превращается в готовые, готовые к установке носители тока. Он охватывает три совершенно разных рабочих процесса:
- Изготовление плоского бруса: резка, штамповка, гибка и обшивка прямоугольных прутков для распределительных щитов, щитов и распределительных устройств.
- Изготовление трубчатых шинопроводов: резка жестких алюминиевых или медных труб по длине, сварка концевых фитингов и соединений, а также установка опорных изоляторов и крепежных кронштейнов — стандарт для высоковольтных подстанций, где трубы пролегают между стальными конструкциями.
- Сборка автобуса: размещение изолированных проводников внутри компактного корпуса для распределения среднего и низкого напряжения, включая системы высокой плотности для коммерческих и промышленных зданий.
Этапы перекрываются, но допуски, инструменты и виды отказов — нет. Цех, производящий отличные панельные панели, не имеет автоматически права сваривать трубы подстанции или отливать изоляцию в вакууме, поэтому при оценке поставщиков каждая способность заслуживает отдельного рассмотрения.
Основные этапы изготовления ядра по порядку
Независимо от типа продукта, дисциплинированные магазины следуют одной и той же последовательности из шести этапов:
- Выбор и подготовка материала — проверьте марку и отпуск сплава на соответствие сертификатам завода, затем выпрямите и очистите заготовку перед началом резки.
- Раскрой и калибровка — ножницами, пилой или обрезкой на станке с ЧПУ по длине с квадратными гранями; эти лица позже становятся частью суставной поверхности.
- Перфорация и сверление — При штамповке на станке с ЧПУ положение отверстий обычно фиксируется в пределах ±0,1–0,2 мм, а расположение отверстий напрямую определяет, какую площадь контакта получит каждое болтовое соединение.
- Гибка и формовка — внутренний радиус изгиба должен быть не менее толщины медного прутка; Алюминий требует более широких радиусов и внимания к направлению волокон, иначе внешняя поверхность треснет.
- Обработка поверхности — обезжирьте и раскислите места соединений луженых или серебряных пластин или нанесите полную изоляцию на изделия, находящиеся под высоким напряжением.
- Проверка и тестирование - проверка размеров, замеры отверстий, отбор проб на адгезию покрытия и электрические испытания изолированных изделий перед отправкой.
Выбор поверхности заслуживает отдельного решения, поскольку он снижает стоимость в ущерб стабильности суставов:
| Лечение | Что это дает | Типичное использование | Наблюдатели |
|---|---|---|---|
| Голые (очищенные, раскисленные) | Самая низкая стоимость; зависит от высокого давления зажима | Сухое ЗРУ | Окисление со временем повышает сопротивление суставов |
| Лужение | Замедляет окисление; прощает болтовые соединения | Общее распределение электроэнергии, влажные помещения | Более мягкая поверхность; контролировать крутящий момент и избегать чрезмерного сжатия |
| Серебряное покрытие | Самое низкое контактное сопротивление; переносит более высокие температуры | Сильноточные соединения, частая циклическая нагрузка | Более высокая стоимость; царапины обнажают основной металл |
| Отливка из эпоксидной смолы | Полный диэлектрический слой; обеспечивает компактные макеты | Трубчатые шины класса 35 кВ | Контроль пустот и качество лечения имеют решающее значение. |
Гибка требует наибольшего количества доработок в обычном производстве. Плитка, согнутая слишком сильно или поперек прокатываемого волокна, может выглядеть безупречно и при этом иметь микротрещины, которые растут в результате десятилетий термоциклирования. Указывайте требования к радиусу и зернистости на чертеже, а не в памяти оператора.
Медь или алюминий? Последствия изготовления
По объемной проводимости медь выигрывает: около 100% МАКО против примерно 61% у алюминия. Но медь также примерно в 3,3 раза плотнее, и это полностью меняет арифметику. Чтобы проводить тот же ток, алюминиевый стержень требует примерно в 1,6 раза большего поперечного сечения, но при этом весит почти вдвое меньше и стоит меньше на передаваемый ампер.
Вес объясняет, почему жесткие трубчатые шины на подстанциях почти всегда изготавливаются из алюминиевого сплава: каждый лишний килограмм на длинном пролете умножается на более крупные опоры, фундаменты и стоимость установки. Композиции магния и алюминия добавляют прочность, необходимую для больших пролетов на открытом воздухе и сил короткого замыкания.
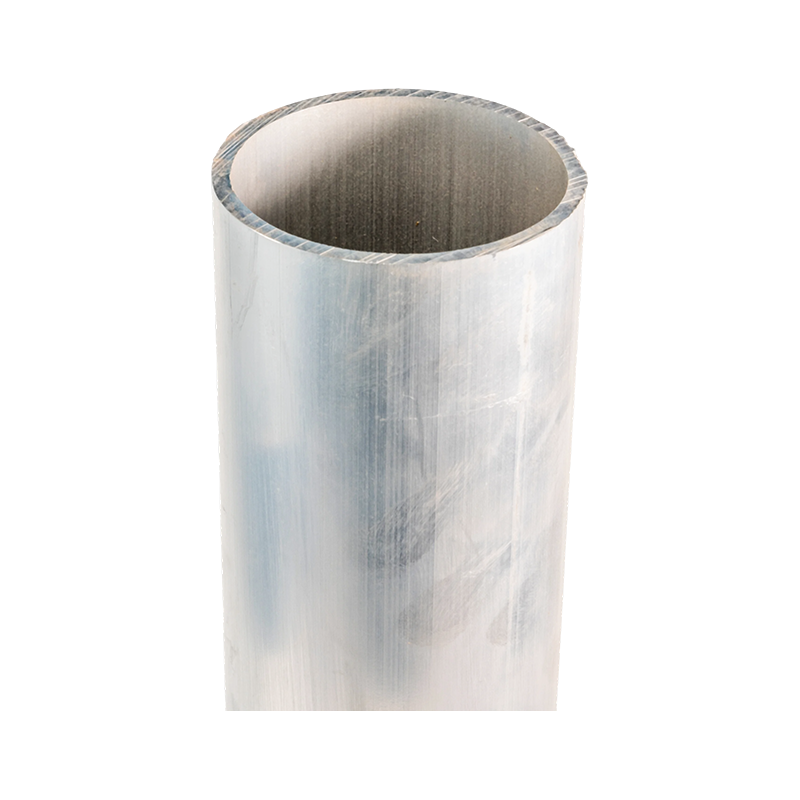 Трубчатая шина сверхвысокого напряжения из магниево-алюминиевого сплава Доступный в сплавах 6063G, LF21Y, 6R05 и 2A14 для систем напряжением от 220 до 1000 кВ, этот бесшовный трубчатый проводник сочетает в себе легкий вес и прочность сплава, необходимые для длинных пролетов наружных подстанций и сил короткого замыкания. Посмотреть продукт →
Изготовление следует материалу. Алюминий повторно окисляется в течение нескольких минут после очистки, поэтому поверхности соединений необходимо раскислять и собирать как можно скорее. Упругость после изгиба выше, радиусы изгиба больше, а сварка требует процедур, квалифицированных для конкретного сплава — общие привычки медного цеха переносятся плохо.
Изоляция: где трубчатые шины заслуживают своей защиты
На трубчатых шинах среднего и высокого напряжения оголенный проводник составляет лишь половину продукта. Система изоляции определяет пути утечки, фазовые зазоры, поведение частичных разрядов и компактность установки. Основные маршруты – термоусадочные втулки на основном конце; экструдированный EPDM или силиконовая резина; ПТФЭ для высокотемпературных и химически агрессивных сред; и литье из эпоксидной смолы для более высоких классов напряжения.
Литье — это то место, где производственная дисциплина проявляется наиболее ярко. При вакуумном литье воздух и летучие вещества удаляются до затвердевания смолы, не оставляя пустот для частичного разряда. Изолированный стержень без такого контроля может пройти заводские испытания на стойкость и все равно преждевременно стареть в эксплуатации — одна из причин, по которой изделия класса 35 кВ регулярно проверяются с помощью измерения частичных разрядов.
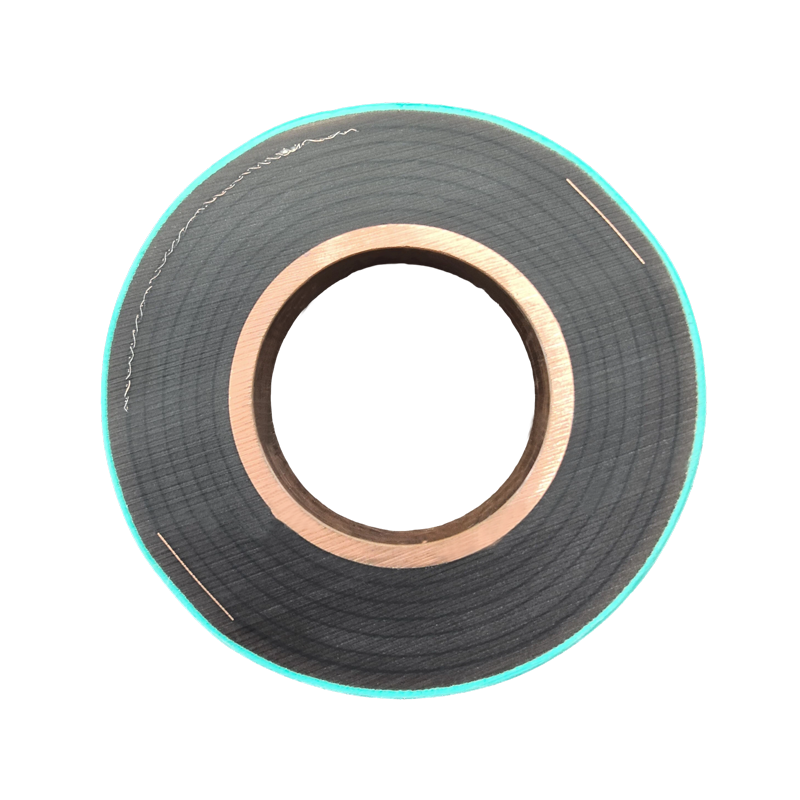 Трубчатая шина для литья эпоксидной смолы Эта огнестойкая шина класса 35 кВ, отлитая в вакууме единой бесшовной отливкой из бескислородной меди, исключает изоляционные границы и пустоты, обеспечивая экранирование частичных разрядов и срок службы, превышающий 30 лет. Посмотреть продукт →
Контроль качества, позволяющий прогнозировать производительность на местах
Три семейства тестов отличают строгого производителя от оптимистичного:
- Тестирование на повышение температуры. В соответствии со стандартом IEC 61439-1 сборка работает при номинальном токе до тех пор, пока температура не стабилизируется, при этом оголенные медные шины ограничиваются превышением температуры окружающей среды на 105 К. Поскольку нагрев в резистивных соединениях примерно зависит от квадрата тока, даже небольшое дополнительное сопротивление соединения быстро проявляется при номинальной нагрузке.
- Проверка соединений и обшивки. Измерители положения отверстий, проверка крутящего момента и отбор проб адгезии покрытия выявляют дефекты, которые позже становятся горячими точками.
- Испытания изоляции. Выдерживаемость промышленной частоты плюс измерение частичных разрядов, особенно для литых и экструдированных систем.
Распространенные дефекты и как магазины выявляют их на ранней стадии
Большинство доработок в производстве шин связано с коротким списком повторяющихся причин. Приведенные ниже пропорции носят скорее иллюстративный, чем статистический характер, но опытные руководители производства распознают форму диаграммы:
- Заусенцы и острые края после резки или штамповки — исправлено путем включения удаления заусенцев в обязательный, согласованный этап, а не в качестве необязательного.
- Трещины после изгиба - предотвращается соблюдением минимальных радиусов изгиба и изгибом против накатываемого волокна, если это позволяет конструкция.
- Несоосность отверстий — управление осуществляется с помощью штамповки с ЧПУ и датчиков годности/непроходимости вместо ручной компоновки.
- Расслоение покрытия — отлавливается методом адгезионного отбора проб на каждой партии, а не только на первом изделии.
- Изоляционные пустоты — устраняется за счет вакуумного литья и регулярного экранирования частичных разрядов.
Что покупатели должны проверить перед заказом
При оценке производителя замените общие вопросы на конкретные:
- Могут ли они предоставить заводские сертификаты, связывающие каждую партию с указанной маркой и состоянием сплава?
- Выполняется ли резка, штамповка, гибка, сварка и изоляция собственными силами или передается по субподряду неизвестным третьим сторонам?
- Для трубной продукции: какие процедуры сварки и конструкции соединений аттестованы и могут ли они предоставить протоколы испытаний?
- Для изолированных изделий: выполняется ли литье в вакууме и проводятся ли стандартные испытания на частичный разряд?
- Какие допуски они будут соблюдать в отношении положения отверстий, прямолинейности и конечной длины — в письменной форме?
Выбор изоляции относится к этому же разговору. ПТФЭ сохраняет стабильность в высокотемпературных и химически агрессивных средах, где резиновые системы стареют быстрее, а эпоксидная смола, отлитая в вакууме, подходит для классов высокого напряжения и компактных подстанций.
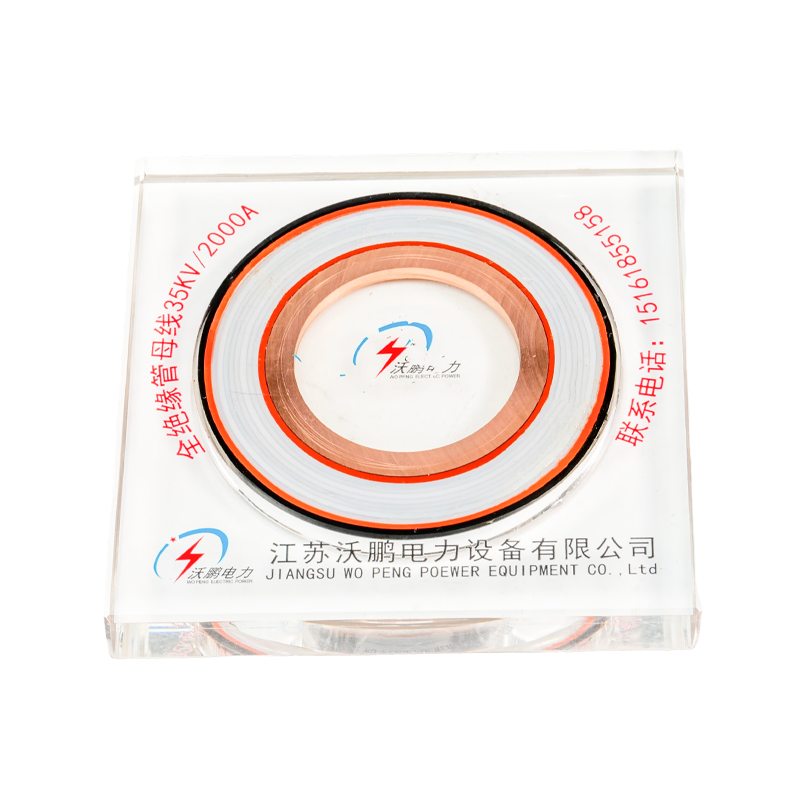 Трубчатая шина из ПТФЭ Благодаря обмотке пленкой из ПТФЭ, нескольким емкостным экранам и рабочему диапазону от -60°C до 250°C, а также защите IP68, эта изолированная шина подходит для высокотемпературных, химически агрессивных и компактных подстанций. Посмотреть продукт →
Логика выбора повторяется для всех типов проводников. Прежде чем блокировать спецификации, стоит прочитать специальное пошаговое руководство как правильно выбрать трубчатую шину из алюминиевого сплава , а затем передать краткий список требований изготовителю, а не наоборот.
Часто задаваемые вопросы
Какой допуск производитель может реально соблюдать в отношении расположения отверстий?
Перфорация на станке с ЧПУ обычно выдерживает ±0,1–0,2 мм в центрах отверстий; Ручное сверление по начертанным линиям может отклоняться в сторону ±0,5 мм или хуже. Для болтовых соединений согласованность между сопрягаемыми стержнями имеет большее значение, чем абсолютное число, поэтому спросите, как мастерская фиксирует сопрягаемые детали вместе.
Могут ли алюминиевые шины повсеместно заменить медь?
Нет. Алюминий выигрывает по весу и стоимости на ампер при открытых трассах и длинных пролетах, но медь по-прежнему имеет смысл там, где мало места, много соединений или окружающая инфраструктура сделана из меди. Соединения алюминия и меди требуют продуманного проектирования переходов и оборудования.
Чем изготовление трубчатых шин отличается от изготовления плоских шин?
Труба добавляет экструзию или волочение, квадратную обрезку по длине, сварку соединений и концевых фитингов, а также механическое проектирование с учетом нагрузки на пролет и сил короткого замыкания. Изоляторы стоек и крепежные кронштейны являются частью системы, а не аксессуарами, привинчиваемыми впоследствии.
Что должно включать в себя коммерческое предложение на изготовление?
Как минимум: сплав и состояние, допуски на размеры, класс изоляции и процесс, протоколы испытаний, поставляемые вместе с поставкой, и упаковка, предназначенная для длинных жестких профилей. Если поставщик не решается изложить их в письменном виде, рассматривайте их как данные. Для системы трубчатых шин, соответствующей вашему напряжению, пролету и окружающей среде, вы можете запросить проверку спецификации и сравните ответы.
Рекомендуемые продукции
-
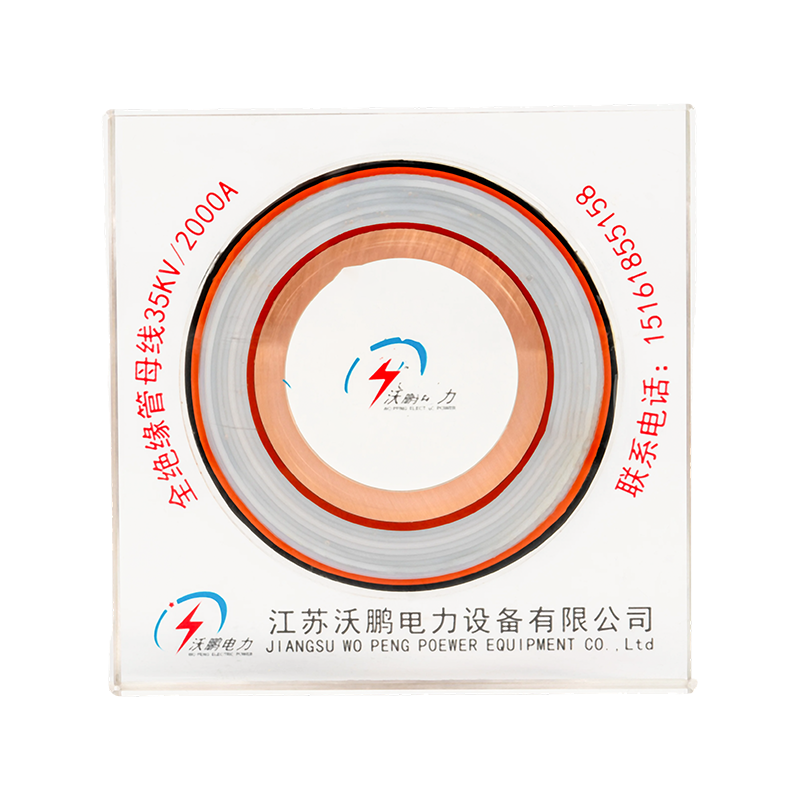


Трубчатая шина с изоляцией из ПТФЭ (политетрафторэтилена)
-
Трубчатая шина литьевая из эпоксидной смолы
-
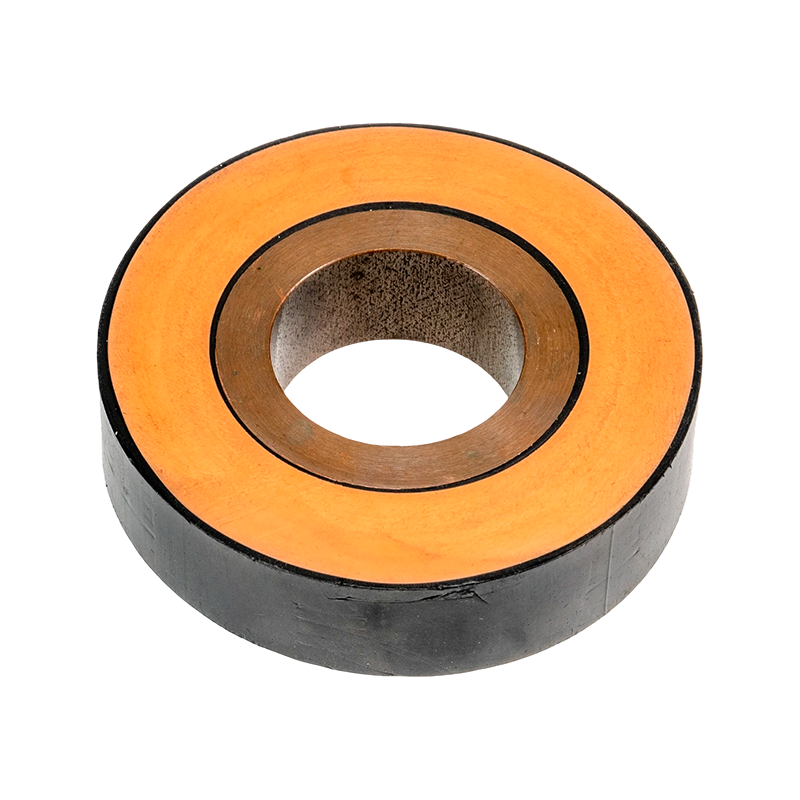
Трубчатая шина с изоляцией из этиленпропиленового каучука (EPDM) и силиконовой резины
-
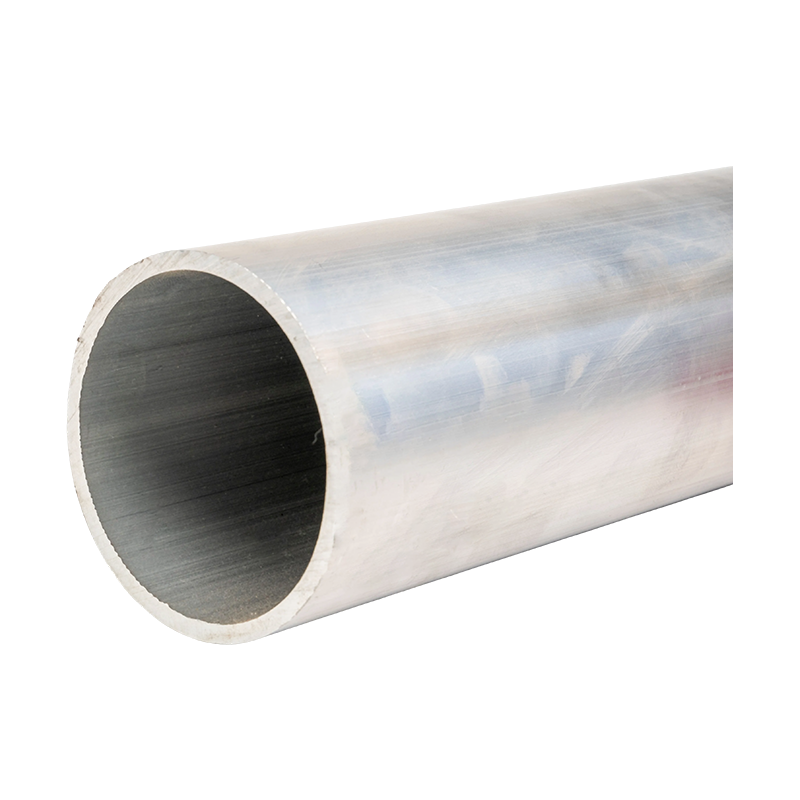
Сверхвысоковольтная трубчатая шина из магниево-алюминиевого сплава
-
Опорный изолятор
-
Опоры для шин (неподвижного типа)
-
Сталеалюминиевый провод усиленный
-
Высокоплотный компактный шинопровод
-
Система высоковольтных и низковольтных шинопроводов
-
Силовой шинопровод
-
 +86-180 3625 3000
-
 admin@wpbusbar.com
-
 Китай, провинция Цзянсу, город Янчжоу, уезд Баоин, поселок Шаньян, индустриальный парк Чэнси, улица Яньцзинь, дом 8